Die erste Integrationsphase von vier neuen Kalkulationsmodulen in WeldExp Modules ist bereits abgeschlossen. CIC, SFC, RSW und T85 verfügen über eigene Moduloberflächen, grundlegende Eingabe- und Speicherfunktionen sowie in mehreren Bereichen bereits über funktionsfähige Grundlagen für Berechnung und Risikobewertung.
In der nächsten Entwicklungsphase geht es nicht mehr um zusätzliche Oberflächen-Gerüste, sondern um die Fertigstellung, Dokumentation und prüfbare Ausgestaltung der fachlichen Berechnungsmodelle. Die Module sollen mit ausdrücklich eingegebenen oder eigenen ClientDB-Daten arbeiten; fehlende kritische Eingaben müssen klar gemeldet und dürfen nicht durch verdeckte Schätzwerte ersetzt werden.
CIC – Kalkulator für das Schweißen von Gusseisen
Das Gusseisenmodul unterstützt bereits die manuelle oder BML-gestützte Eingabe der chemischen Zusammensetzung, eine Grundlage für die Kohlenstoffäquivalent-Berechnung, die Darstellung des Werkstoffpunkts im Mauer-Diagramm und eine erste Risikobewertung.
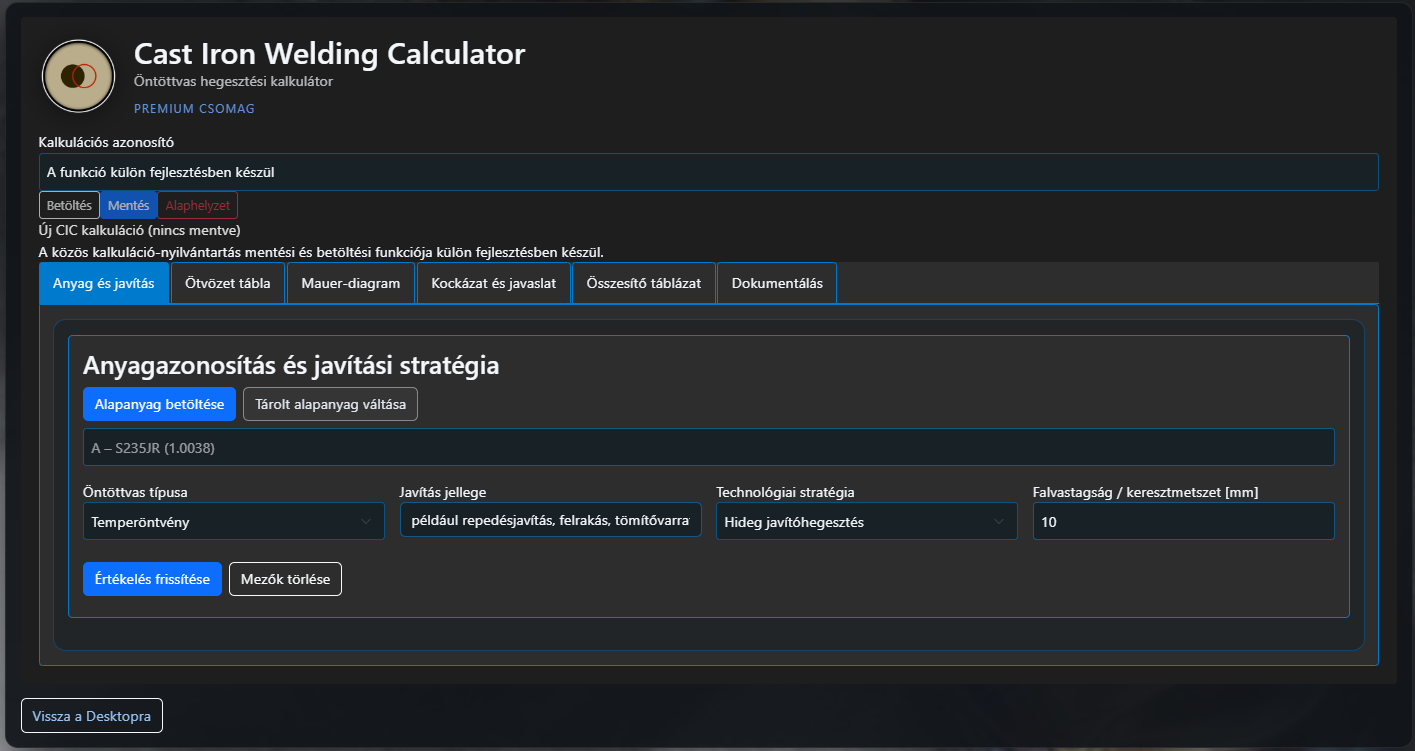
Die wichtigsten nächsten Aufgaben sind:
- echte Bereichslogik des Mauer-Diagramms: Einstufung anhand dokumentierter Grenzlinien und Bereiche statt grafischer Nähe;
- Graphitisierungs- und Weißerstarrungsrisiko: gemeinsame Bewertung von C–Si–P-Zusammensetzung, Gusseisenart und Reparaturbedingungen;
- Reparaturstrategie: Wanddicke, Reparaturart und die gewählte kalte, mäßig vorgewärmte oder vollständig vorgewärmte Vorgehensweise müssen die Empfehlung tatsächlich beeinflussen;
- Vorwärmung, Zusatzwerkstoff und Abkühlung: Empfehlungen auf Basis eines nachvollziehbaren Regelwerks, unter anderem zu Ni/NiFe-Zusatzwerkstoffen, kurzen Nahtabschnitten und kontrollierter Abkühlung;
- ClientDB-Anbindung: eigene Werkstoffdaten sollen direkt für Berechnungen genutzt werden können.
SFC – Kalkulator für das Sigma-Phasen-Risiko
SFC bewertet das Risiko der Sigma-Phasen-Bildung bei austenitischen, Duplex-, Superduplex-, ferritischen und warmfesten Cr-Ni/Mo-Stählen. Der vorhandene Basismotor berücksichtigt bereits unter anderem Cr-, Mo- und Si-Gehalt, Wärmeeinbringung, Zwischenlagentemperatur, Wanddicke, Ferritgehalt, Mehrlagenschweißung und thermische Belastung.
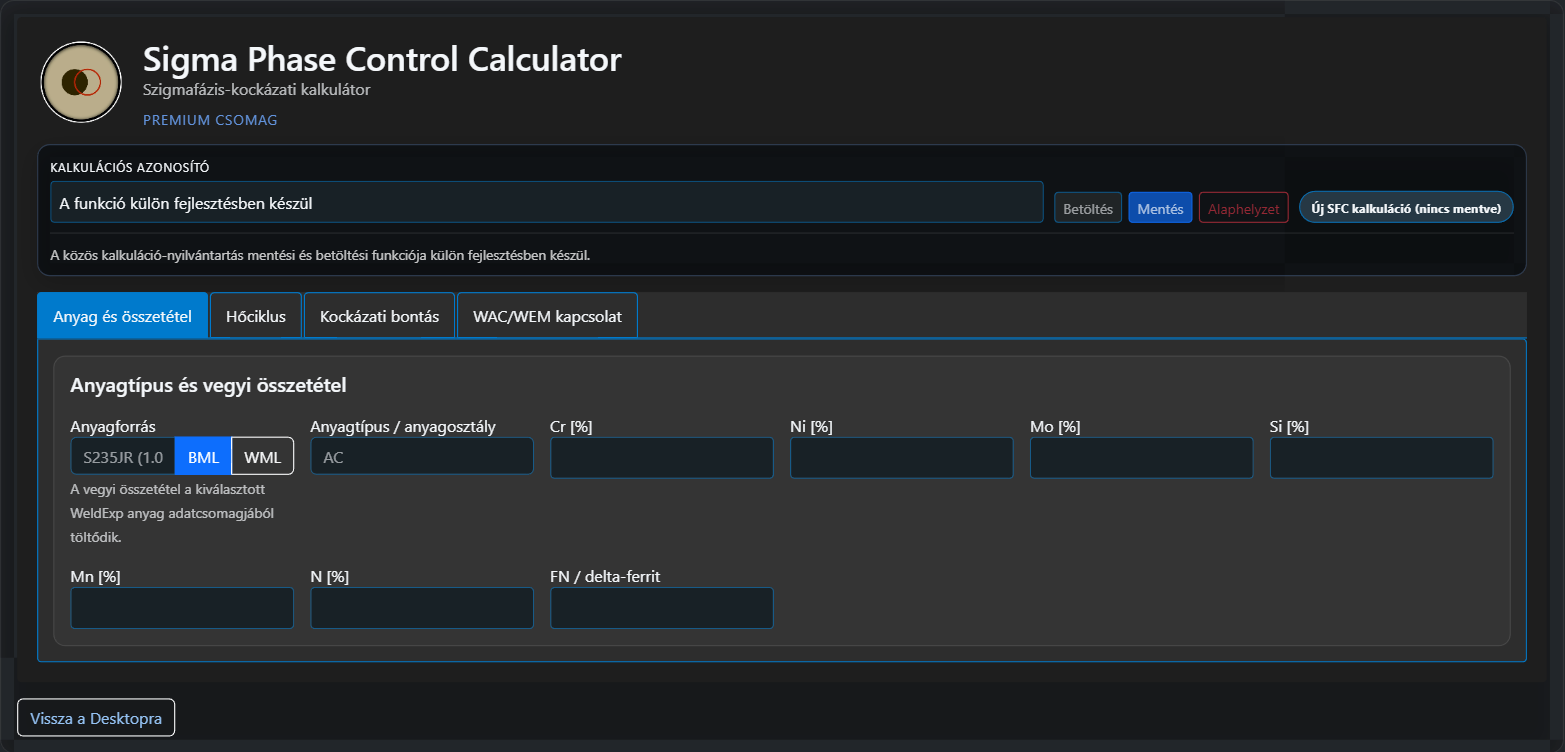
In der nächsten Phase:
- werden Ni-, Mn- und N-Gehalt sowie die Werkstoffart als wirksame Eingaben in das fachliche Risikomodell eingebunden;
- werden WAC/Bystram-Ergebnisse über einen kanonischen, versionierten Datenvertrag übertragbar;
- liefert die Ausgabe neben der Risikostufe auch eine Begründung nach Zusammensetzung und thermischem Zyklus;
- werden Entscheidungsregeln und ihre Gültigkeitsbereiche dokumentiert;
- umfassen technologische Hinweise Änderungen von Wärmeeinbringung, Zwischenlagentemperatur, Abkühlung und – sofern fachlich begründet – Wärmebehandlung.
RSW – Widerstandspunktschweiß-Kalkulator
Im RSW-Modul können bereits Schweißstrom, Schweißzeit, Elektrodenkraft, Kontaktwiderstand und Blechdicke eingegeben werden. Das System berechnet eine vergleichende Q-artige Wärmeeinbringung, eine einfache Ziel-Schweißlinsengröße sowie grundlegende Risiken für schwache Verbindungen und Auswurf/Spritzer.
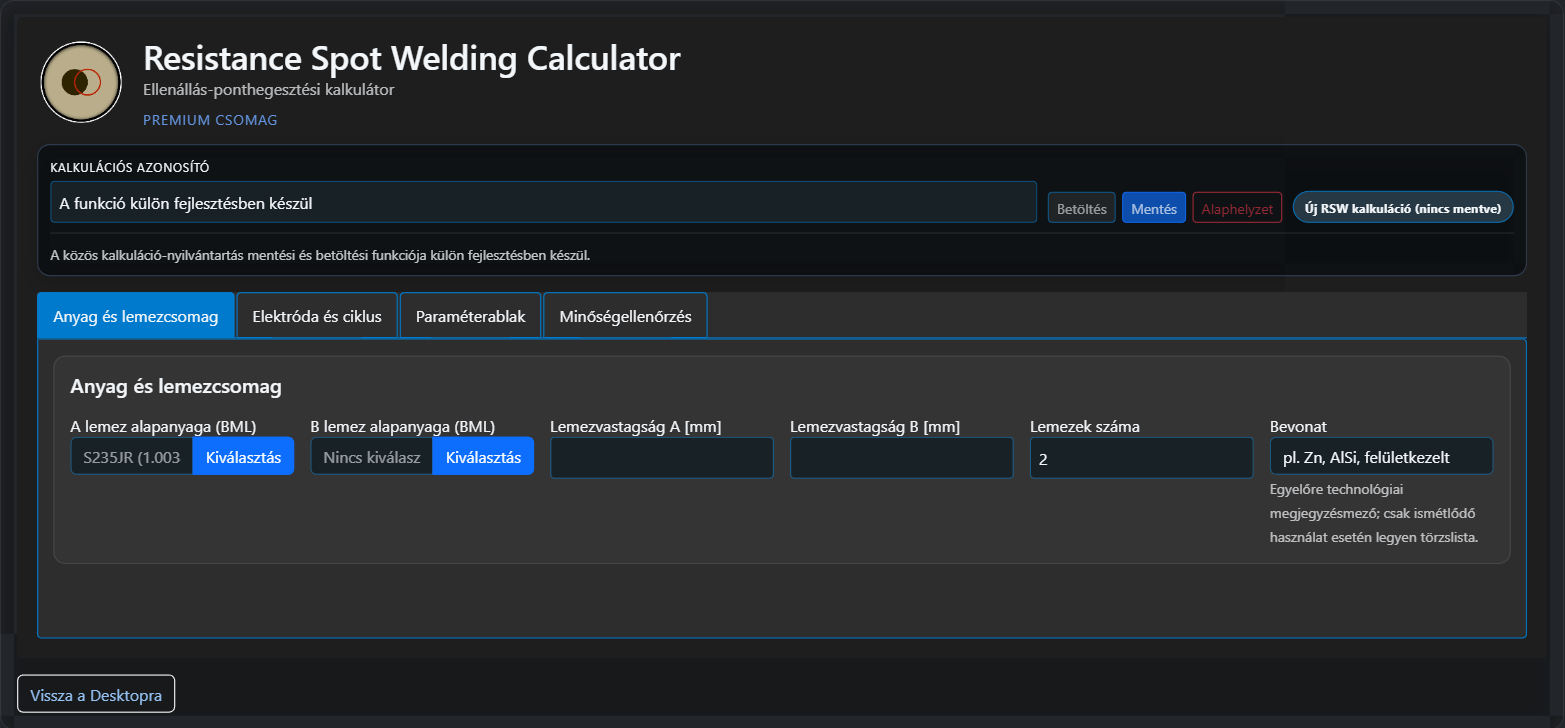
Im nächsten Schritt werden bereits gespeicherte, bislang jedoch noch nicht vollständig im Berechnungsmodell verwendete Technologiefelder eingebunden:
- zwei- oder dreilagige Blechkombinationen;
- Beschichtung und Oberflächenzustand;
- Elektrodentyp und Elektrodengeometrie;
- Einzel- oder Mehrimpulsprofile;
- Squeeze- und Hold-Zeiten;
- ein empfohlener Strom–Zeit–Kraft-Prozessbereich;
- Risiken durch Elektrodenanhaftung, Elektrodenverschleiß und zu hohe Wärmeeinbringung.
Später kann RSW außerdem mit der INV/INVL-Geräteverwaltung sowie mit Mess- und Prüfdaten verbunden werden.
T85 – Planer für die t8/5-Abkühlzeit
T85 unterstützt die Planung des schweißtechnischen Wärmezyklus. Ziel ist die Abschätzung, wie lange der betrachtete Bereich unter den gewählten Bedingungen für die Abkühlung von 800 °C auf 500 °C benötigt und welche Risiken hinsichtlich Aufhärtung, Kaltrissbildung oder übermäßiger Wärmeeinwirkung daraus entstehen können.
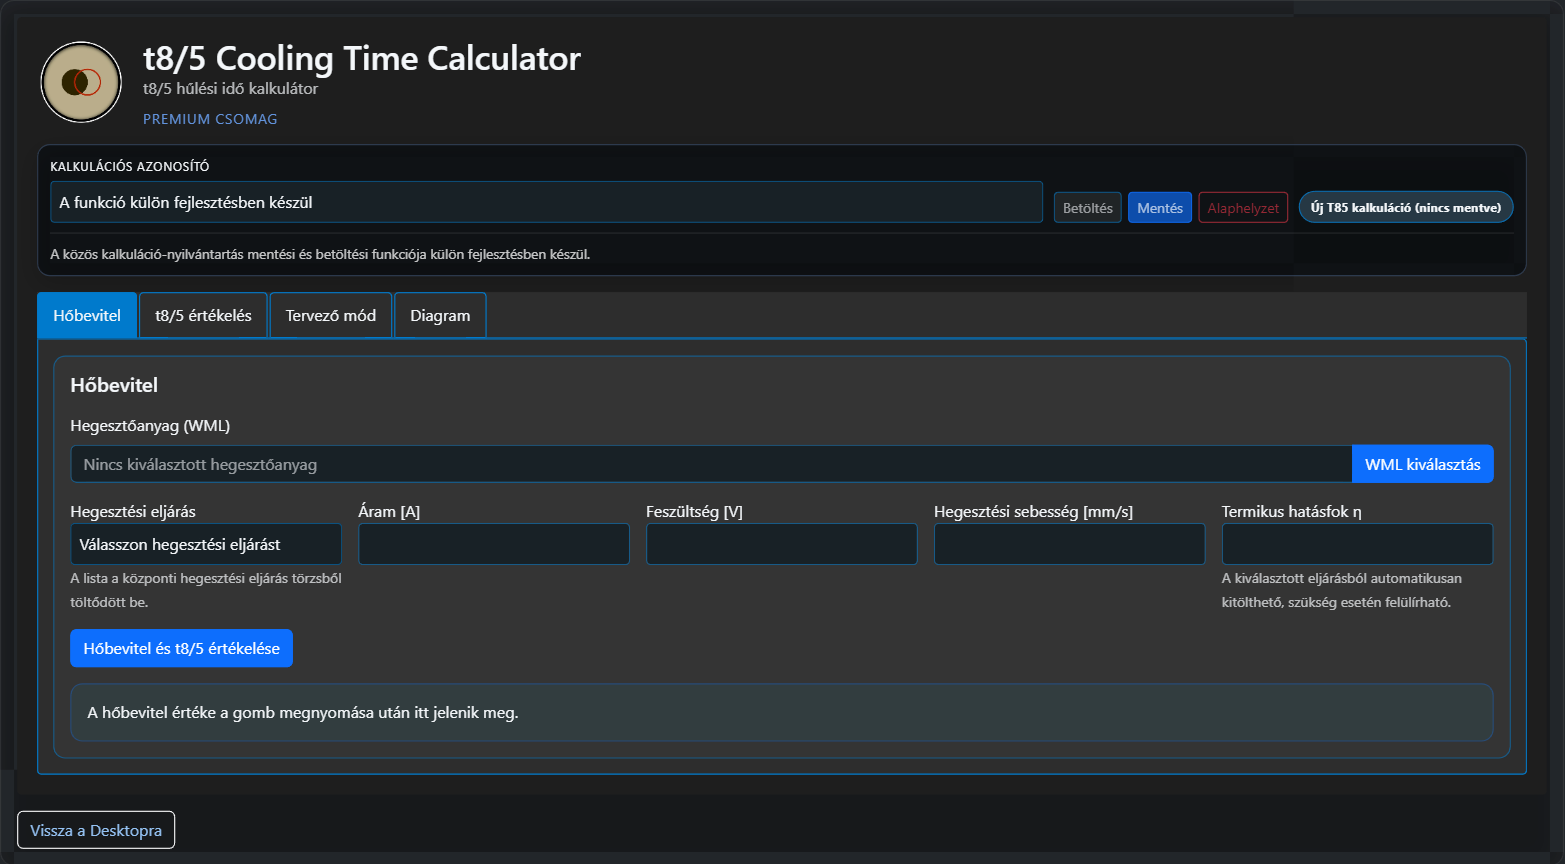
Die nächsten Entwicklungsschritte sind:
- die tatsächliche Nutzung von Zwischenlagentemperatur, gewähltem Wärmeflussmodell und Ziel-t8/5 im Berechnungsmodell;
- dokumentierte 2D-, 3D- und Übergangsmodelle des Wärmeflusses mit eindeutigen Gültigkeitsbedingungen;
- ein Planungs-/Rückrechnungsmodus, der aus einem Zielbereich für t8/5 Hinweise zu Wärmeeinbringung, Schweißgeschwindigkeit und Vorwärmung ableitet;
- die Anbindung an das PRHTC-Vorwärmmodul und später an WPS/WPQR-Technologiedaten;
- sichtbare Dokumentation von Einheiten, Annahmen und fachlichen Grenzen des Modells.
Gemeinsame Entwicklungsrichtung
Für alle vier Module gelten gemeinsame Anforderungen: Berechnungen müssen aus nachvollziehbaren Datenquellen gespeist werden, fachliche Regeln müssen versionierbar sein, gespeicherte Felder müssen tatsächlich an Validierung und Berechnung teilnehmen, und wichtige Berechnungswege werden durch Regressionstests abgesichert.
Auch die Rollen der zentralen WeldExp-Datenbank und der Benutzer-ClientDB werden klarer getrennt. Katalog- und Referenzverknüpfungen bleiben erhalten, während konkrete Berechnungseingaben auf vom Benutzer eingegebenen oder in der ClientDB gespeicherten technischen Daten beruhen sollen. Zusätzlich sollen Speichern, Wiederladen und die spätere Nutzung von Berechnungsergebnissen in WPS/WPQR vereinheitlicht werden.
Die Verbesserungen werden schrittweise in WeldExp Modules eingeführt. Die Kalkulatoren bleiben Werkzeuge zur technischen Entscheidungsunterstützung: Ergebnisse und Empfehlungen ersetzen weder eine qualifizierte Schweißanweisung noch eine Verfahrensprüfung oder die erforderliche fachtechnische Bewertung.